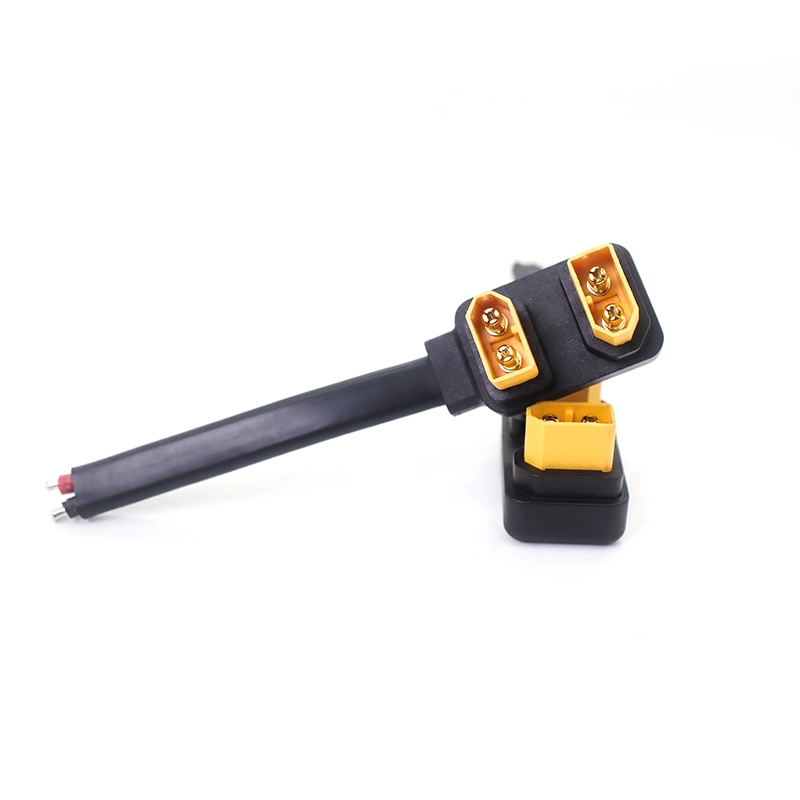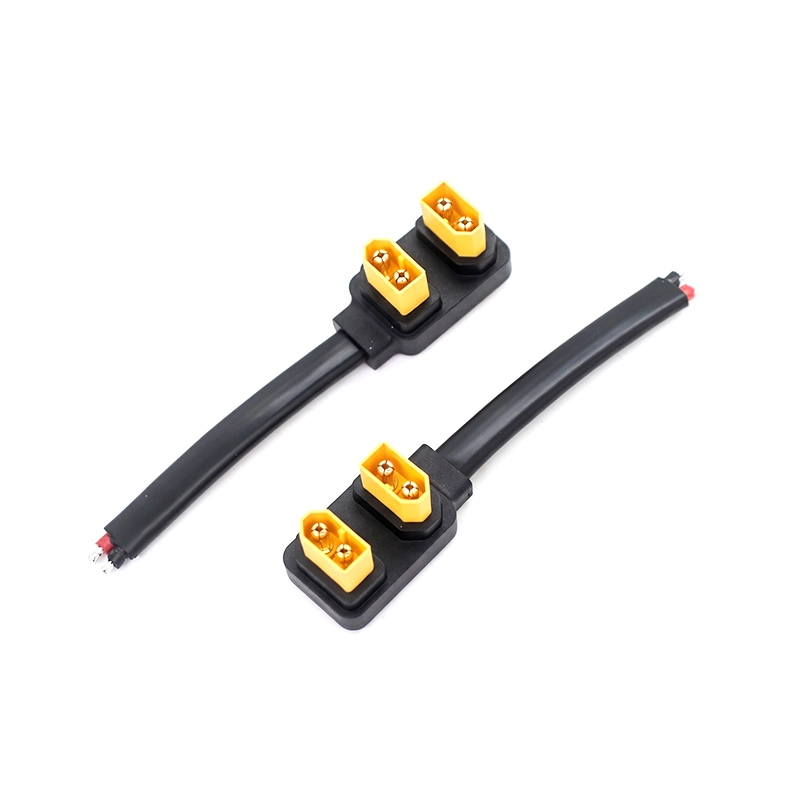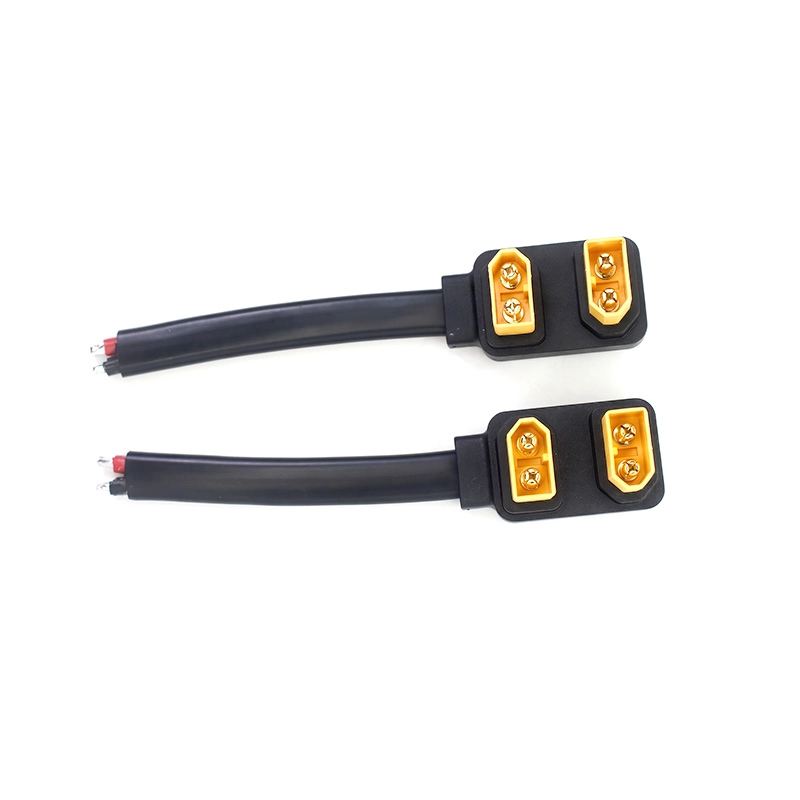
Une queue de cochon d'alimentation XT60 courte avec une extrémité ouverte pour le câblage dans un équipement OEM.
Lorsqu'une connexion XT60 se trouve à proximité du point de câblage suivant, un long câble adaptateur ajoute un câble de rechange à acheminer. Cette queue de cochon d'alimentation Goochain de 75 mm apporte une interface mâle XT60 à 2 broches à une extrémité ouverte pour le câblage côté équipement. Cela laisse la terminaison finale au processus d'assemblage du client plutôt que d'installer un deuxième connecteur de périphérique par défaut. La référence de longueur, la préparation du fil et l'affectation contact-fil sont définies ensemble afin que le câble court puisse atteindre sa terminaison sans tirer sur le joint.
Ce câble d'alimentation court combine deux connecteurs mâles XT60 à 2 broches dans un seul boîtier surmoulé avec une extrémité de fil ouverte sur le côté opposé. La configuration répertoriée utilise un fil noir de 75 mm, ce qui en fait une option pratique pour les équipements où l'interface d'alimentation et le point de câblage interne sont positionnés à proximité l'un de l'autre.
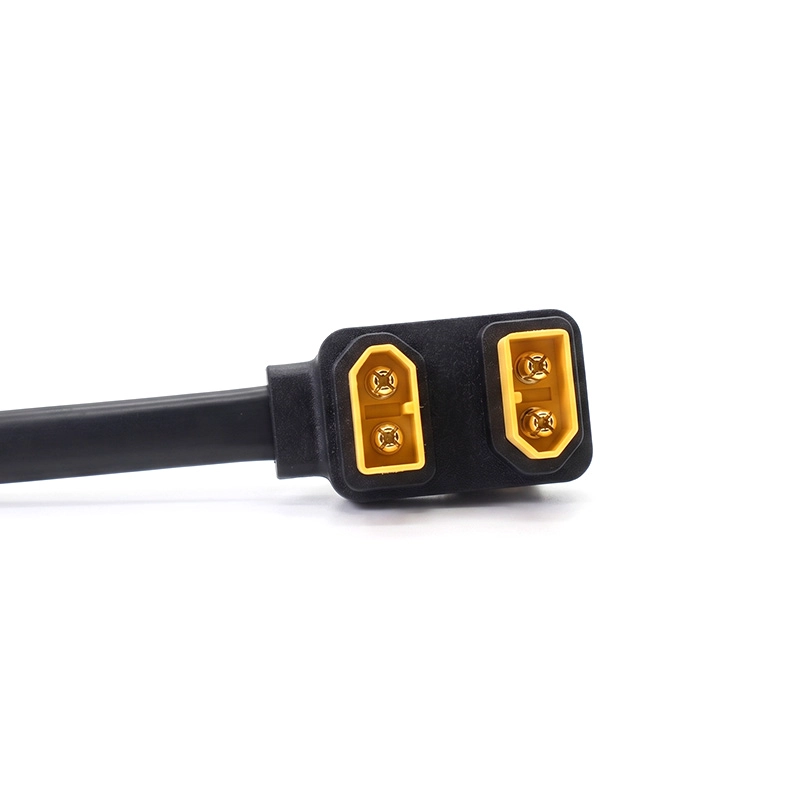
Au lieu d'utiliser deux câbles de connecteur séparés, les deux interfaces XT60 sont intégrées dans un seul corps de connecteur moulé. Cela permet de conserver un côté connecteur compact et de donner à l'ensemble une structure mécanique plus propre lorsque deux points de connexion XT60 doivent être placés ensemble.
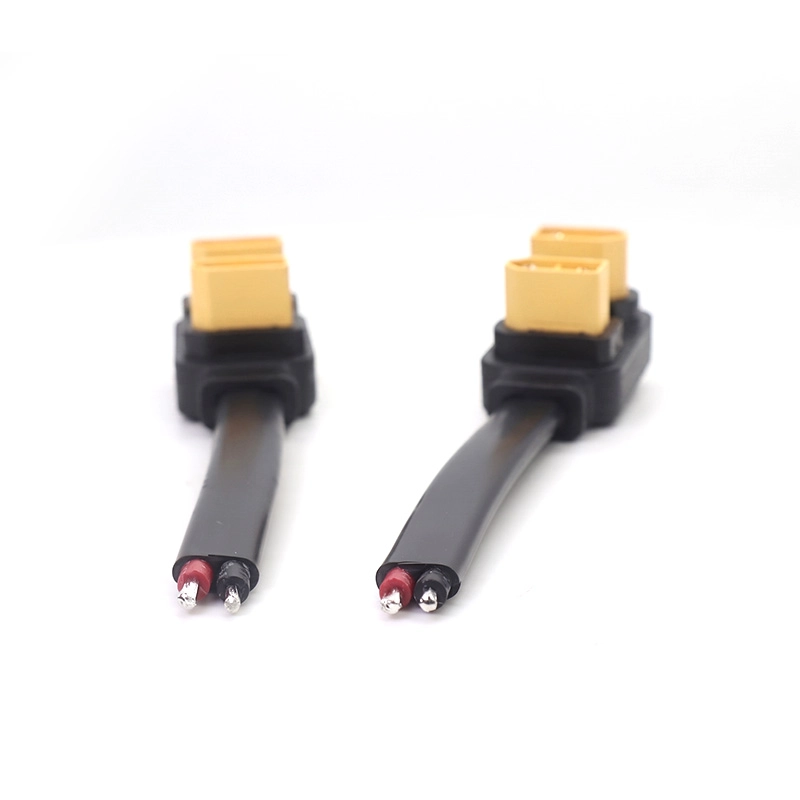
L'extrémité opposée reste ouverte, avec des conducteurs rouges et noirs disponibles pour une soudure ultérieure, une connexion de borne ou une intégration dans un autre faisceau. Dans le cadre de Goochain solutions d'assemblage de câbles personnalisées , la disposition des connecteurs, les spécifications des fils, la longueur du câble et la préparation des extrémités ouvertes peuvent être ajustées en fonction de la conception réelle de l'équipement.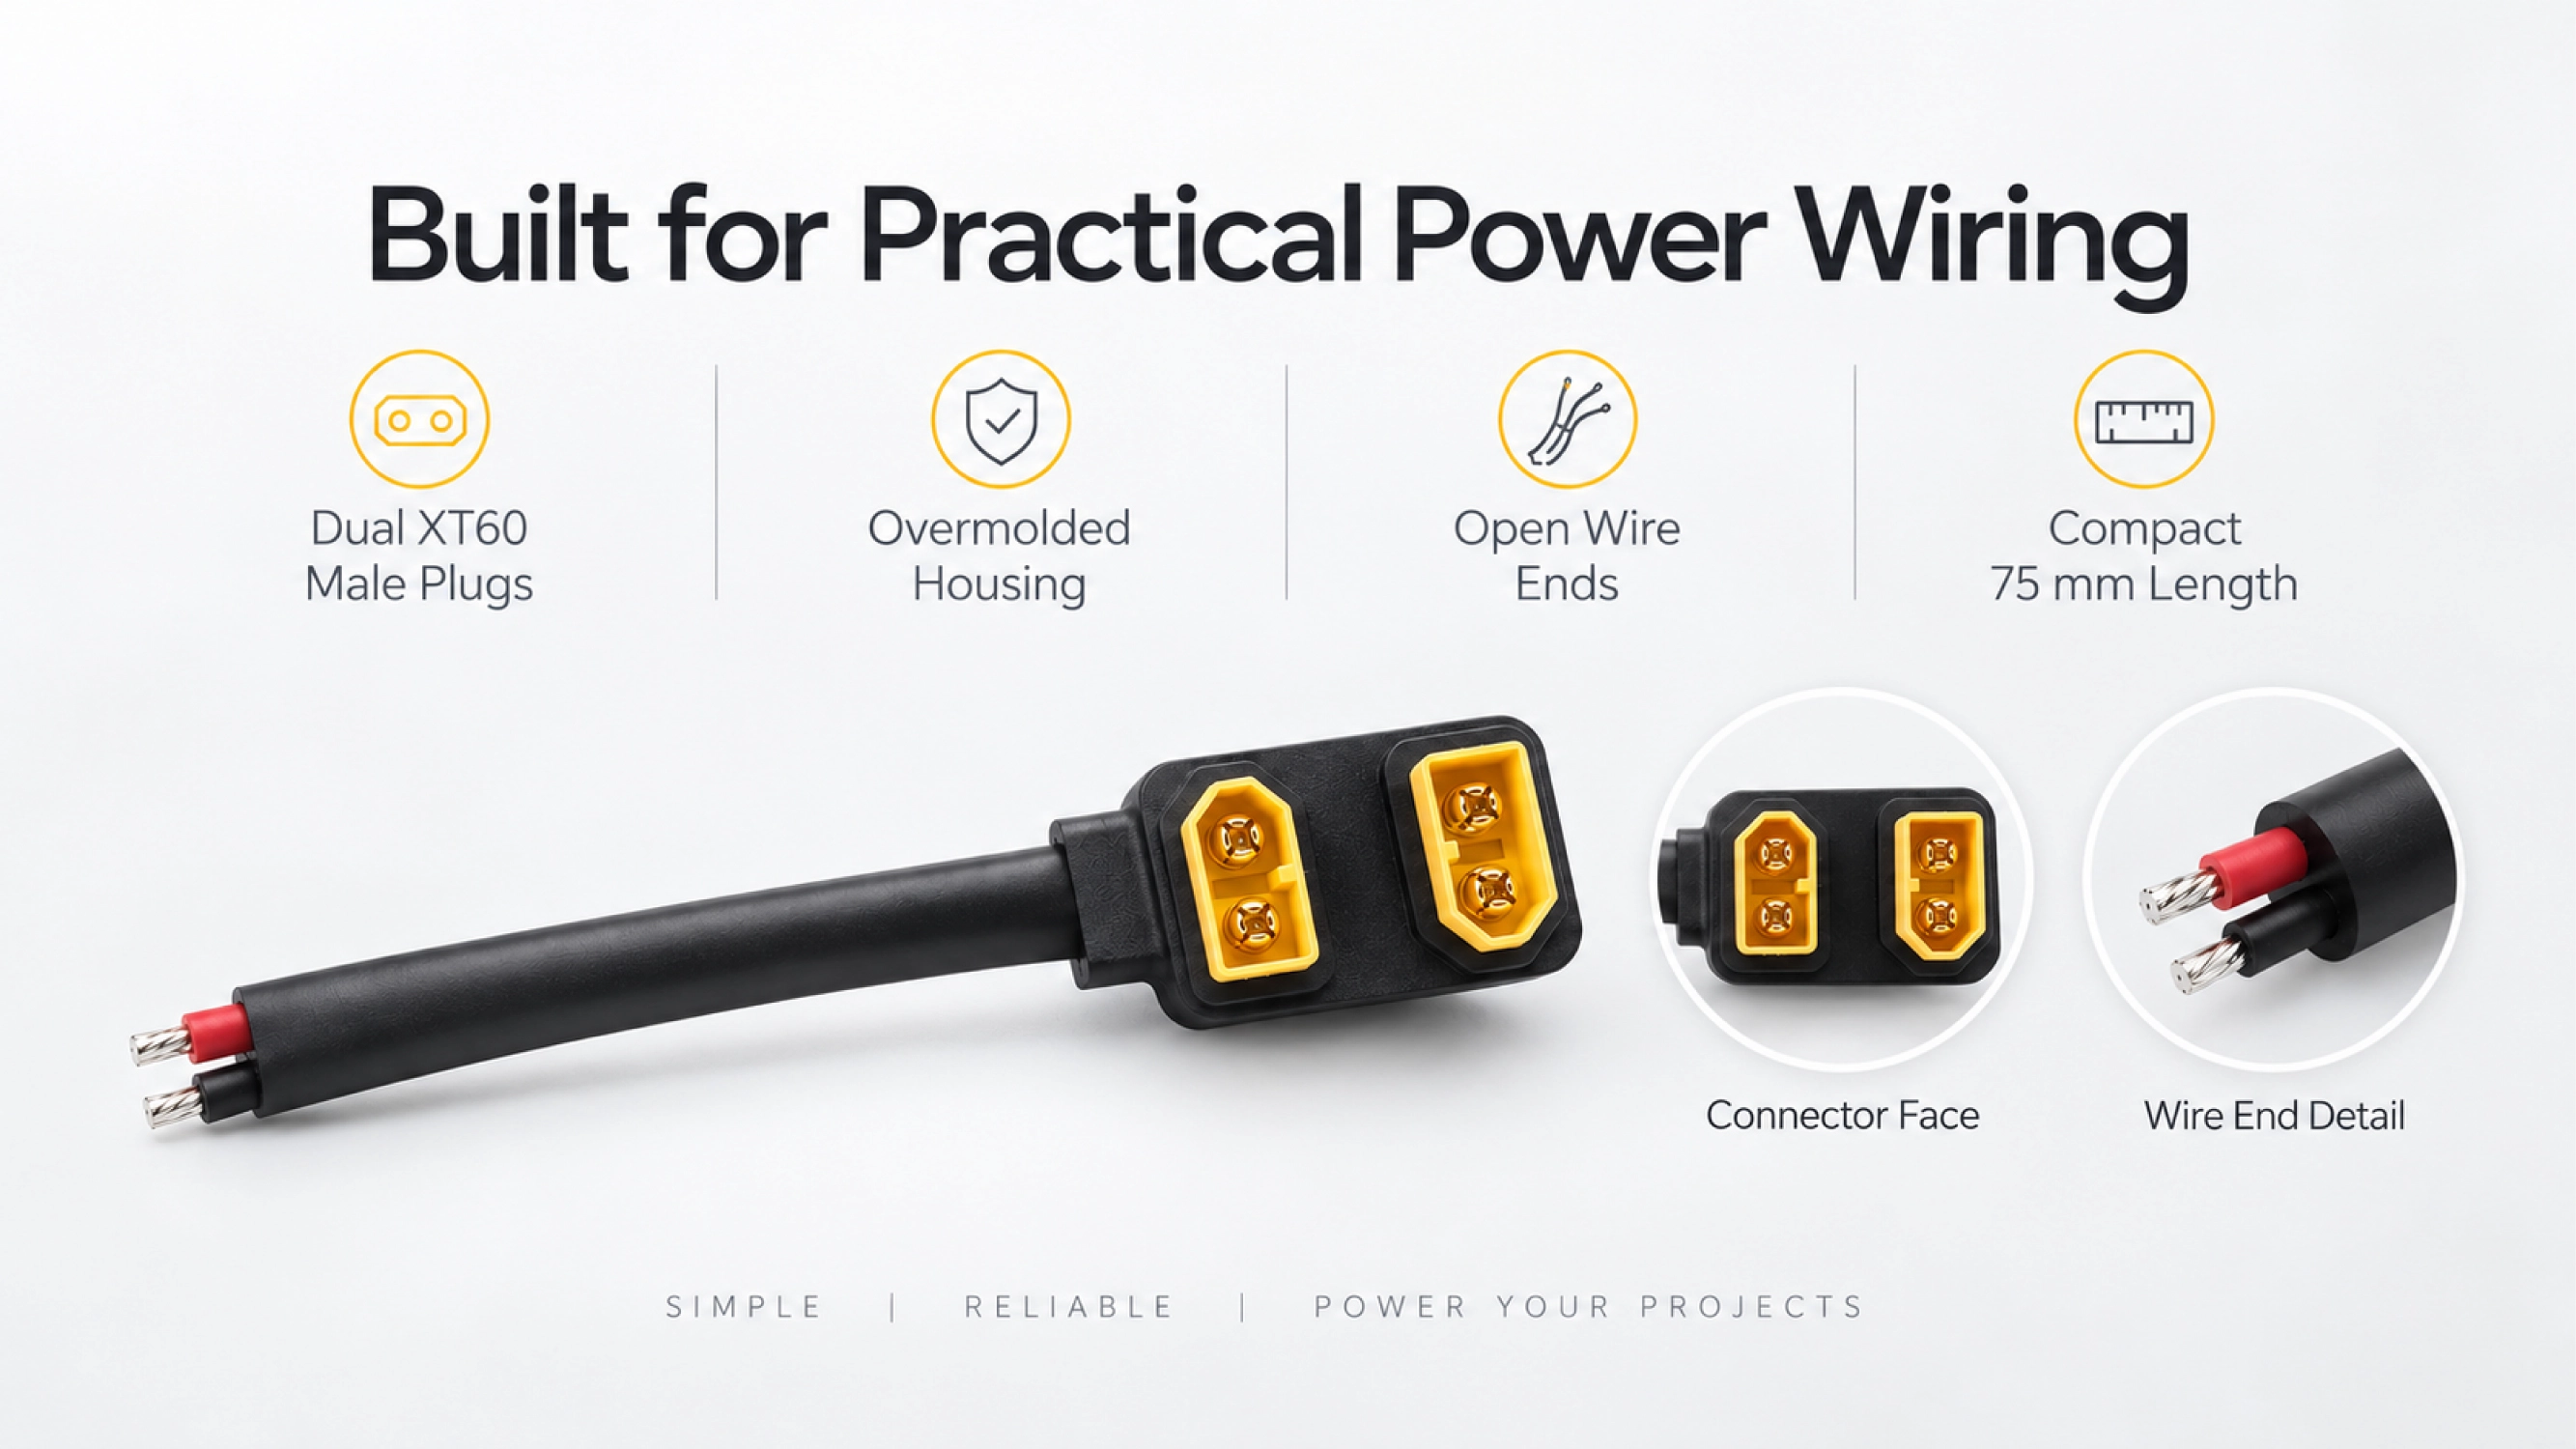
La caractéristique la plus distinctive de ce câble est la disposition des connecteurs. Deux interfaces mâles XT60 à 2 broches sont positionnées côte à côte à l'intérieur d'un boîtier noir commun surmoulé au lieu d'être fournies sous forme de deux connecteurs séparés séparés.
Pour les concepteurs d'équipements, cela peut simplifier la zone des connecteurs lorsque deux interfaces d'alimentation CC doivent rester proches l'une de l'autre. La structure moulée maintient les deux connecteurs dans une position relative fixe et crée une sortie de câble unique par l'arrière du boîtier.
La disposition exacte de l'accouplement doit toujours être vérifiée par rapport à l'équipement du client avant la production. L'espacement, l'orientation des connecteurs et le boîtier environnant doivent permettre aux deux interfaces XT60 de s'accoupler correctement sans interférence.
| Type de produit | Ensemble de câbles d'alimentation double XT60 |
| Extrémité du connecteur | 2 × connecteurs mâles XT60 2 broches |
| Structure du connecteur | Deux connecteurs XT60 intégrés dans un boîtier surmoulé |
| Extrémité du câble | Extrémité du fil ouverte |
| Identification du fil intérieur | Rouge et noir |
| Longueur indiquée | 75mm |
| Couleur du câble | Noir |
| Type d'approvisionnement | Assemblage de câbles OEM/ODM personnalisé |
La puissance électrique, le calibre des fils, la construction du conducteur, la longueur de dénudage et d'autres détails électriques doivent être confirmés conformément aux spécifications du projet approuvées avant la production.
Un fil court peut être plus pratique qu'un câble long lorsque le point de connexion du XT60 est situé à proximité du PCB, du module de batterie, du bornier ou du point de distribution d'énergie interne. Un excès de câble à l'intérieur d'un boîtier compact peut rendre le routage plus difficile et nécessiter un espace de fixation supplémentaire.
Avec une longueur répertoriée de 75 mm, ce câble est destiné à l'intégration d'alimentation sur de courtes distances où le chemin de câblage est déjà clairement défini. Sa longueur compacte le rend également utile lors du prototypage d'équipements, de la construction de montages de test et de l'assemblage interne personnalisé.
La longueur du câble doit toujours être sélectionnée à partir du parcours d'installation réel plutôt que copiée à partir d'une configuration standard. Goochain peut ajuster la longueur du fil lorsque la distance entre l'interface du connecteur et le point de terminaison change.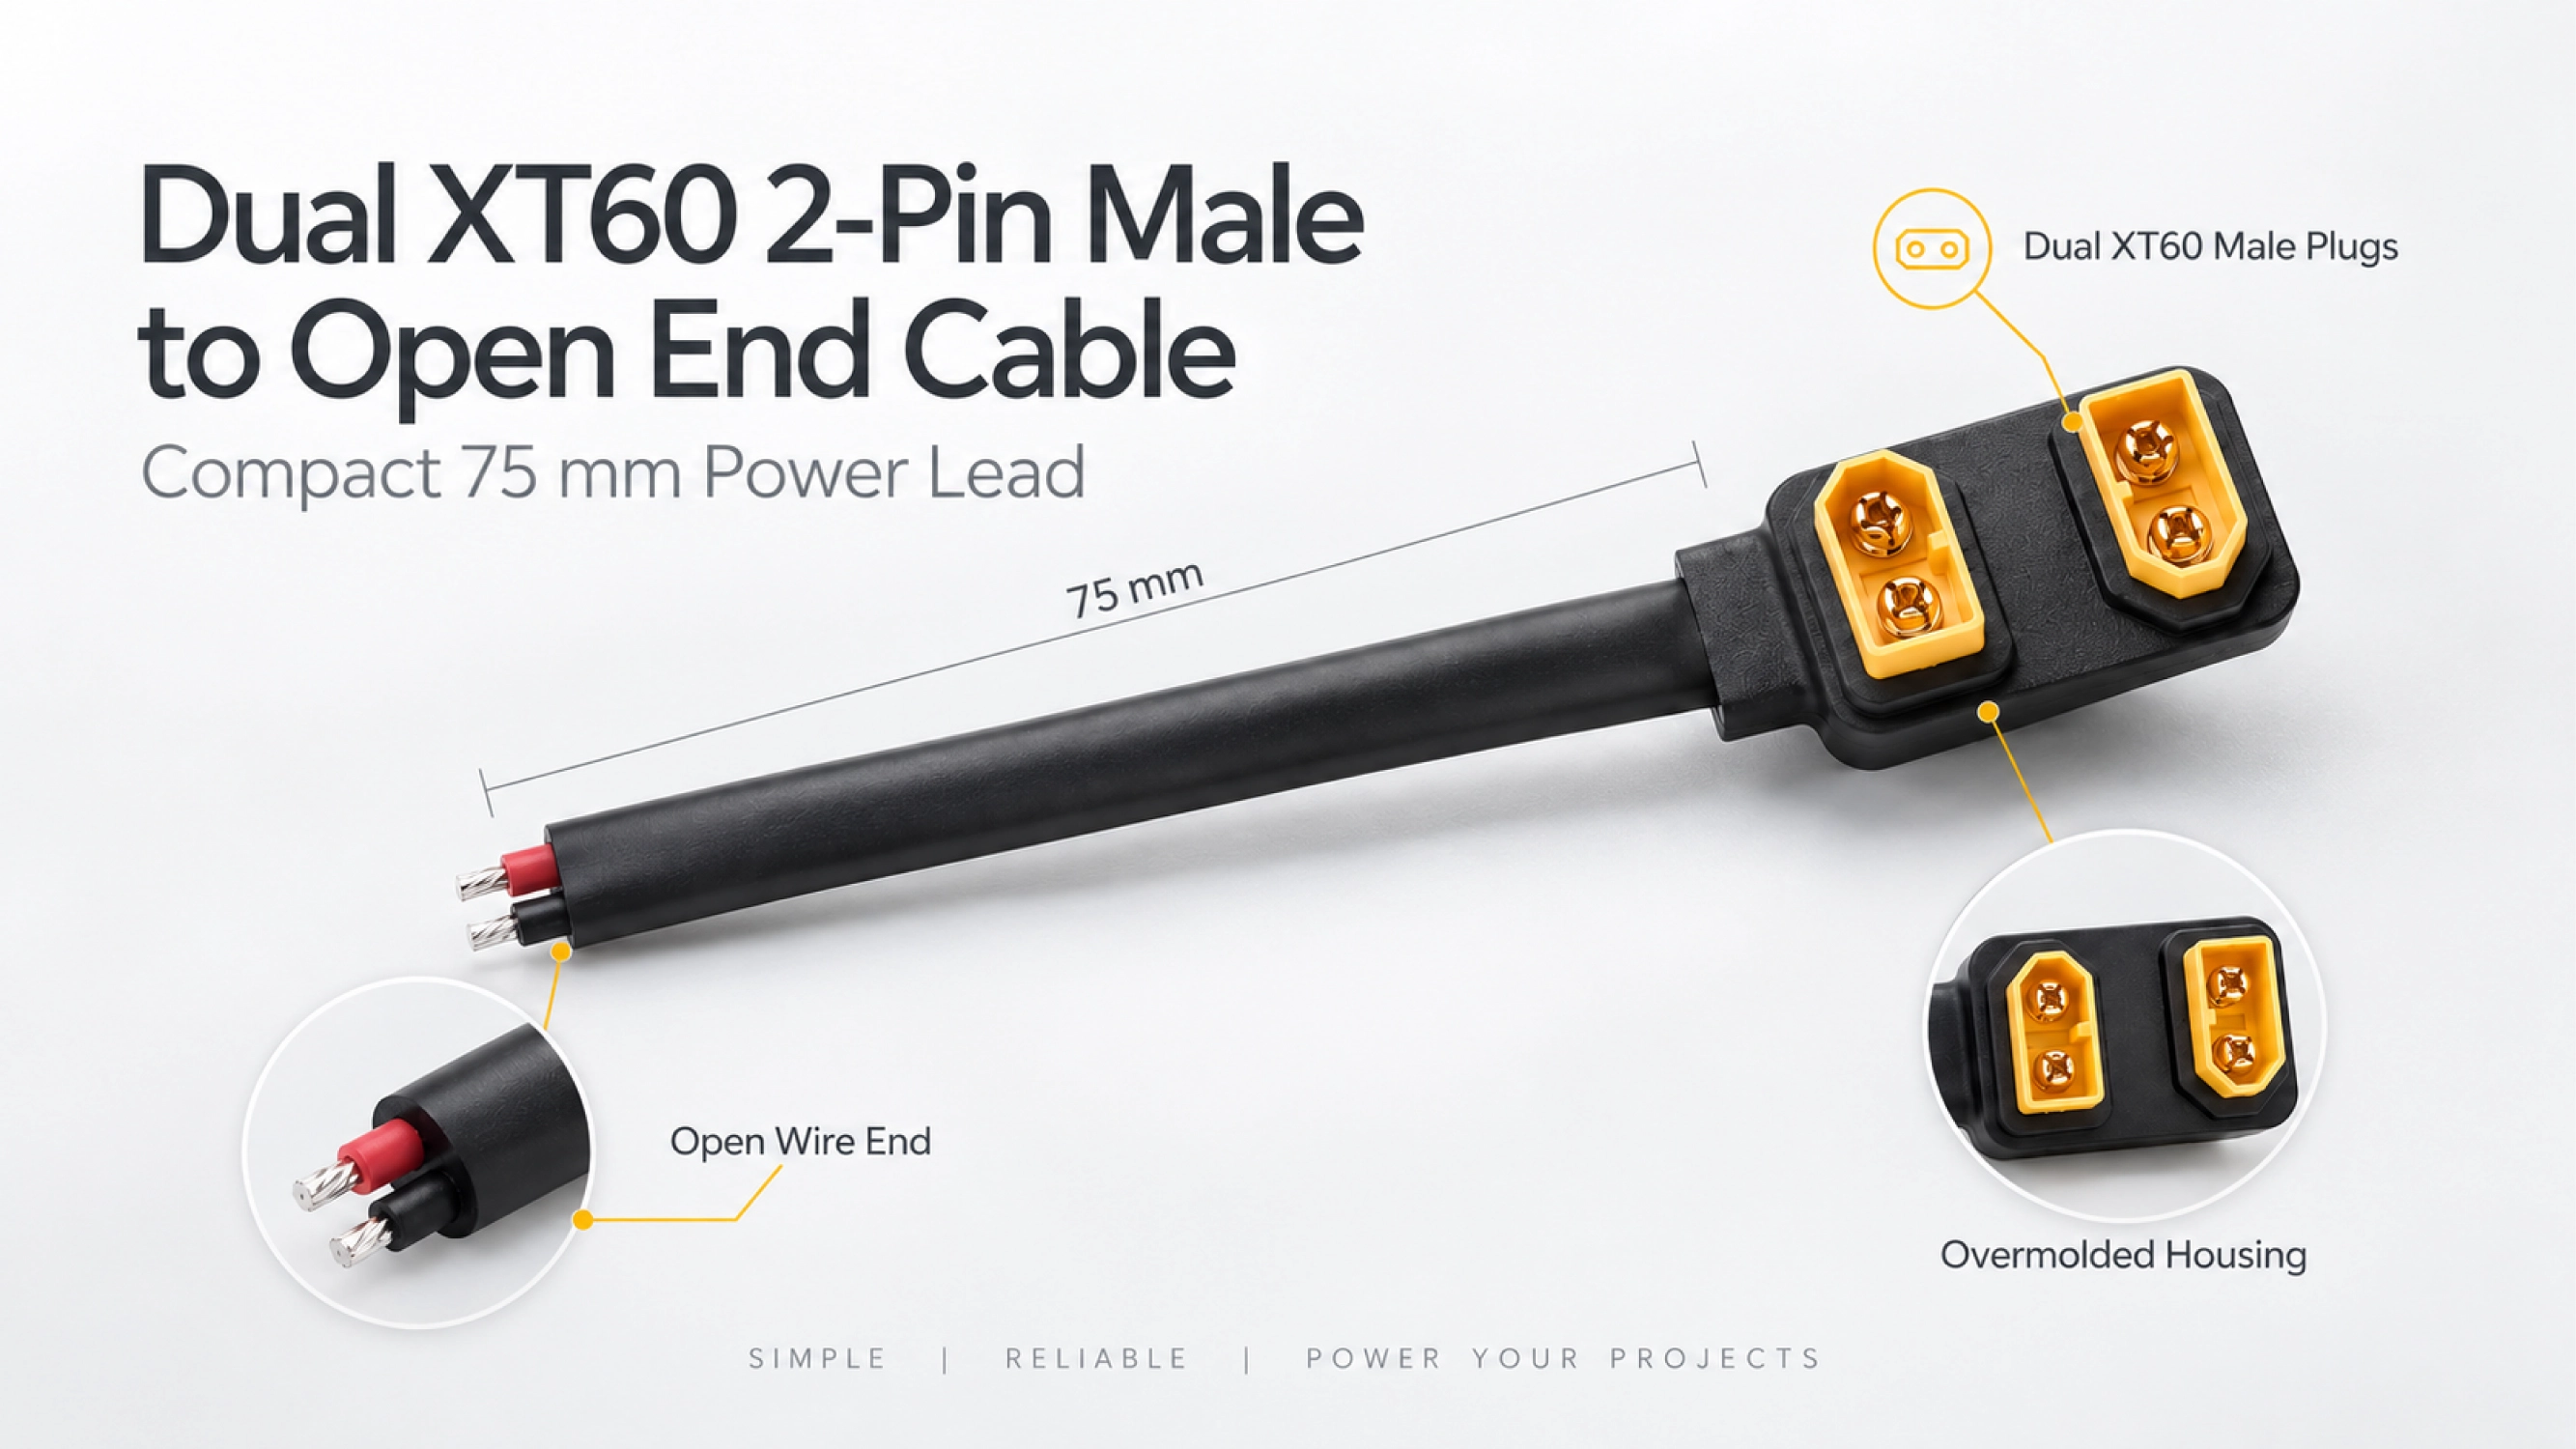
L'extrémité ouverte du câble est utile lorsque l'équipement final n'utilise pas un autre connecteur standardisé. Au lieu de cela, les conducteurs rouges et noirs peuvent continuer directement dans le montage électrique du client.
Selon le projet, l'extrémité ouverte peut être préparée pour le soudage de circuits imprimés, la connexion par bornes à vis, l'installation de bornes à sertir ou l'intégration dans un faisceau de câbles plus grand. Le dénudage final et la préparation des conducteurs doivent être spécifiés en fonction du processus d'assemblage du client.
Cela évite l'ajout d'un deuxième connecteur inutile et laisse au fabricant de l'équipement plus de liberté pour déterminer la manière dont le câble est terminé à l'intérieur du produit final.
Ce câble double XT60 peut être envisagé pour les projets où une interface d'alimentation compacte doit se connecter au câblage interne de l'équipement sur une courte distance. Les applications possibles incluent les assemblages liés aux batteries, les modules de distribution d'énergie, les équipements de test, les prototypes électroniques et d'autres systèmes de connexion d'alimentation CC personnalisés.
Pour les projets utilisant d'autres familles de connecteurs, structures de terminaux ou interfaces côté équipement, Goochain développe également solutions de câbles industriels sur mesure pour la distribution d'énergie, le câblage d'équipements et les assemblages électroniques personnalisés.
L'adéquation de l'application doit toujours être confirmée à partir de la charge électrique réelle, des spécifications du câble, du connecteur homologue et de la disposition de l'équipement. La forme du connecteur XT60 à elle seule ne définit pas le courant admissible ni les caractéristiques électriques de l'ensemble de câbles complet.
La version noire de 75 mm présentée sur cette page est une configuration plutôt qu'une spécification universelle fixe. Pour les projets OEM, le câble peut être développé en fonction de l'espace d'installation réel, du chemin actuel et du processus d'assemblage.
Les éléments de personnalisation typiques incluent :
Fournir l’interface de raccordement, les exigences de câblage et le schéma d’installation avant l’échantillonnage permet de réduire les problèmes dimensionnels et d’assemblage pendant le développement.
Même un câble d'alimentation court comporte plusieurs détails qui doivent être contrôlés avant la production en série. L'espacement et l'orientation des deux connecteurs XT60, la structure surmoulée, la longueur du câble et la préparation de l'extrémité ouverte affectent tous la facilité avec laquelle le câble peut être installé dans l'équipement final.
Goochain peut examiner ces détails à partir des dessins des clients, des échantillons existants, des composants d'accouplement ou des photos d'équipement avant la production du prototype. Notre fabrication de câbles et contrôle qualité Le processus comprend l'inspection des matériaux entrants, les contrôles de fabrication en cours et l'inspection finale conformément aux spécifications de production approuvées.
Des échantillons prototypes peuvent ensuite être utilisés pour confirmer l'accouplement des connecteurs, le routage des câbles, l'ajustement mécanique et la fonction électrique avec l'équipement réel du client avant de répéter la production.
Il dispose de deux connecteurs mâles XT60 à 2 broches positionnés côte à côte dans un boîtier surmoulé commun.
Le côté opposé est une extrémité de fil ouverte avec des conducteurs rouges et noirs disponibles pour la terminaison finale ou l'intégration de l'équipement du client.
Oui. La version répertoriée est de 75 mm, mais la longueur du câble peut être ajustée en fonction de la distance de routage réelle et des exigences d'installation.
Oui. L'extrémité ouverte peut être préparée selon le processus d'assemblage du client, y compris la longueur de dénudage spécifiée ou l'étamage si nécessaire.
Oui. L'extrémité ouverte peut être développée davantage avec des bornes, des boîtiers ou un autre connecteur si l'équipement final nécessite un assemblage de câbles entièrement terminé.
La capacité actuelle ne doit pas être déterminée uniquement à partir de l’apparence du connecteur XT60. Cela dépend du calibre du fil sélectionné, de la construction du conducteur, des composants du connecteur, des conditions de température et de la conception complète du câble. La charge électrique requise doit être fournie lors de l’examen du projet.
Les informations utiles incluent la longueur de câble requise, le calibre des fils, la charge électrique prévue, la disposition de raccordement du XT60, le traitement des extrémités ouvertes, le schéma d'installation et la quantité de commande estimée. Un échantillon d’accouplement ou une photo de l’équipement peut également aider à confirmer la structure mécanique.
Oui. La production de prototypes peut être utilisée pour confirmer l'espacement des connecteurs doubles, l'ajustement, le routage des câbles, la préparation des extrémités ouvertes et la fonction électrique avant la publication des spécifications finales de production en série.
Gardez les champs obligatoires au minimum. Joignez des dessins/photos pour un devis précis.
Conseil: Une simple photo d'installation permet souvent d'économiser 2 à 3 séries de questions.
Devis 1 à 2 jours ; développement 15 à 20 jours ; production de masse 20 à 25 jours (en fonction du projet).
Oui. L'échantillon de référence les exigences aident à confirmer les dessins et le plan de test.
Cela dépend des matériaux et de la complexité. Nous prenons en charge les prototypes et la production de masse évolutive.


 français
 English
 简体中文
 Deutsche
 Italian
 Español
 Nederlands
 日本語
 한국어
 عربى
 português
 Türk